EN
Obrábění odlitků z tvárné litiny : Co určuje cenu za díl
Nodulární grafit činí tvárnou litinu pevnou, houževnatou a stojí za to ji specifikovat. Díky tomu jsou třísky vláknité, žáruvzdorné a toleranční okno je užší, než většina výkresů připouští. Kontrola sklonu a upínání rozhodují více než jakýkoli katalog destiček.
Dvě ložisková pouzdra odlitá ve stejném týdnu ze stejného vzoru se mohou na jednom stroji chovat jako dva různé materiály. Jeden vrtá čistě při 220 m/min. Druhý otupí roh břitové destičky dříve, než nástroj dosáhne plné hloubky. Program se nikdy nezměnil. Odlitky ano: perlitově těžká sekce poblíž stoupačky, chladná kůže na tenkém žebru nebo 40 HBW výkyv napříč šarží.
Metalurgie nastavuje strop, svítidla nastavují podlahu a řezná data fungují pouze uvnitř okna mezi nimi.
Proč se tvárná litina obrábí jinak než šedá litina
U šedé litiny tvoří grafit vločky, které sedí uvnitř matrice jako tisíce malých vnitřních lamačů třísek. Třísky se stříhají krátce a řez je lehký. Ošetření hořčíkem přeměňuje tento grafit na noduly, což dává tvárné litinu její pevnost a tažnost a také to, co odstraňuje zabudované lámání třísek.
Na stroji je výsledek předvídatelný: delší, vláknitější třísky, vyšší řezné síly při stejné hloubce řezu a více tepla zadržovaného v řezné hraně, protože tříska ho odnáší méně. Matrice kolem těchto uzlů pak rozhoduje o opotřebení nástroje.
- Feritický, kolem 170-210 HBW. Měkké a gumové; nahromaděná hrana, rozmazané povrchy a driftovací rozměry při nízké rychlosti.
- Perlitické, kolem 230-290 HBW. Brusivo; Opotřebení hřbetu a opotřebení vrubu přebírá roli a životnost nástroje rychle klesá s rostoucí tvrdostí.
- Smíšená litá struktura. Jedna třída může odečítat 200 HBW v tenké přírubě a 250 HBW v těžkém nálitku, čistě proto, že se liší rychlost chlazení.
- Nodularita a počet uzlin. Důsledně jemné, vysoce kvalitní grafitové stroje; hrubý nebo degenerovaný grafit se stává problémem obrábění dlouho předtím, než se stane problémem pevnosti.
Dva odlitky mohou nést stejné razítko a přesto se liší o 40 HBW. Tento rozdíl se na výkresu nikdy neobjeví. Objeví se na vložené faktuře.
Jeden detail, který stojí za zopakování: jemné částice z tvárné litiny nejsou neškodné. Suché hrubování vytváří jemný prach bohatý na grafit, takže odsávání při řezu patří do procesu, nikoli do úklidu.
Řezací parametry, které vydrží na úrovni dílny
Níže uvedená čísla jsou výchozími body pro povlakovaný karbid na tuhém stroji, nikoli sliby. Tvárná litina řeže rychleji než nízkouhlíková ocel a pomaleji než šedá litina stejné tvrdosti a rozptyl uvnitř jedné šarže je obvykle širší než rozptyl mezi jakostními třídami.
| Podmínka | Typická tvrdost | Rychlost otáčení | Krmivo | Poznámky |
|---|---|---|---|---|
| Feritické, odlité | 170-210 HBW | 220-300 m/min | 0,25-0,40 mm/ot | Ostrý pozitivní sklon; udržujte hloubku hrubování nad 2 mm, aby hrana zůstala pod kůží |
| Perlitické, lité | 230-290 HBW | 150-220 m/min | 0,20-0,35 mm/ot | Pevný substrát s povlakem TiAlN nebo Al2O3; očekávejte opotřebení hřbetu spíše než odštípnutí |
| Austempered nebo chlazené | 300-380 HBW | 80-150 m/min | 0,15-0,25 mm/ot | CBN nebo whiskerová keramika; tuhost je důležitější než rychlost |
| Přerušovaný řez nebo těžká kůže | se liší | snížit o 25-35% | 0,15-0,25 mm/ot | Negativní sklon a silná hrana; nikdy nenechávejte nástroj setrvat v řezu |
- Udržujte první průchod pod odlitou kůží. Sbírání chlazeného povrchu je nejspolehlivější způsob, jak zlomit hranu.
- Nenahánějte finiš samotným krmivem. U tvárné litiny se povrchová úprava zlepšuje více díky rychlosti a ostrosti břitu než díky lehčímu posuvu.
- Frézování: stoupání řez tam, kde to nastavení umožňuje, udržujte posuv na zub nahoru a jemné jemné částice místo jejich opětovného řezání.
- Zkontrolujte tvrdost na příchozí dávce, nejen na prvním výrobku. Dávka běžící o 30 HBW nad vzorkem porazí program ověřený na tomto vzorku.
Do objednávky uveďte rozsah tvrdosti. Pásek 170-230 HBW je návodem pro obrábění stejně jako návod pro metalurgii a je mnohem snazší se dohodnout před litím, než se o tom dohadovat po problému s životností nástroje.
Casting Skin, Chill a First Pass
Vnější jeden nebo dva milimetry pískového odlitku nejsou materiálem, pro který byla vložka vybrána. Tato vrstva pojme chlazenou zónu ze studené formy, vypáleného písku, oxidů a malých inkluzí. Jeho odstraněním lehkým dokončovacím průchodem způsobí, že nástroj spíše drhne než řezá a tření ničí hrany.
Dávejte pozor na tvrdá místa v blízkosti nálitků a tenkých žeber. Mohou sedět výrazně nad uvedenou tvrdostí šarže. Pokud stejné místo na každé části píská a mění barvu, považujte to nejprve za problém se vzorem a chlazením; změna třídy břitové destičky pouze posune poruchu o několik dílů později.
- V rovině na povrchu, který bude stejně obroben, nebo zadejte obrobenou podložku jako vztažný bod.
- Podpora přímo pod každou svorkou. Tvárná litina je dostatečně tažná, aby při zatížení sevřením pružila a udržela tento průhyb, dokud se svorky neuvolní.
- Použijte tříbodovou podpěru a nastavitelné zvedáky na dlouhých základnách a sloupech a před utažením cokoli zkontrolujte, zda se nekývají.
- Nahrubo, uvolněte, pak dodělejte. Pokud se součást po hrubování pohne, tento pohyb patří do plánu procesu, nikoli do poznámky k přepracování.
Vývrty, základny a pouzdra, která musí zůstat soustředná
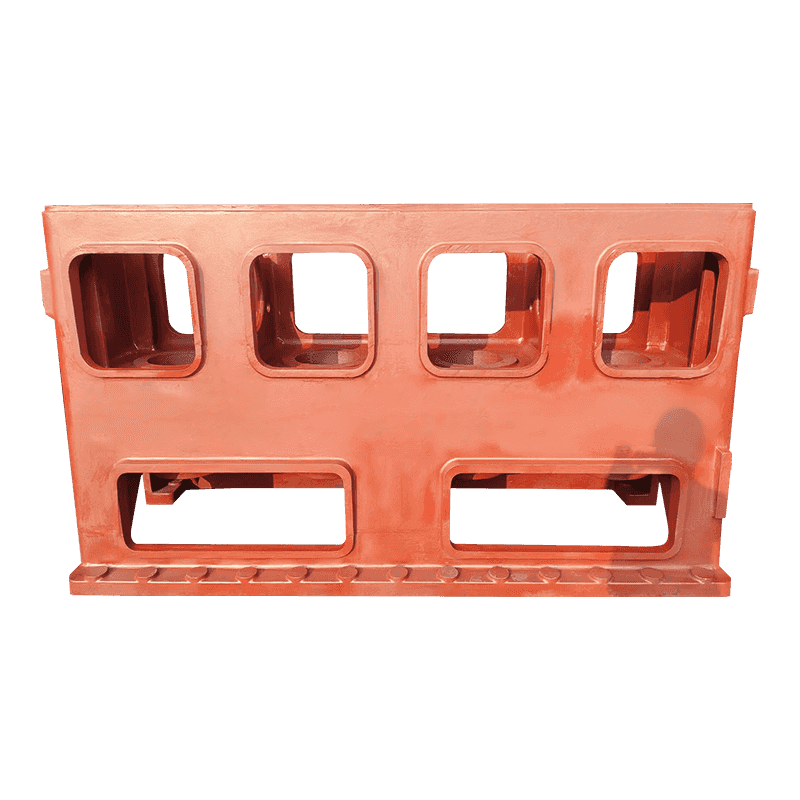
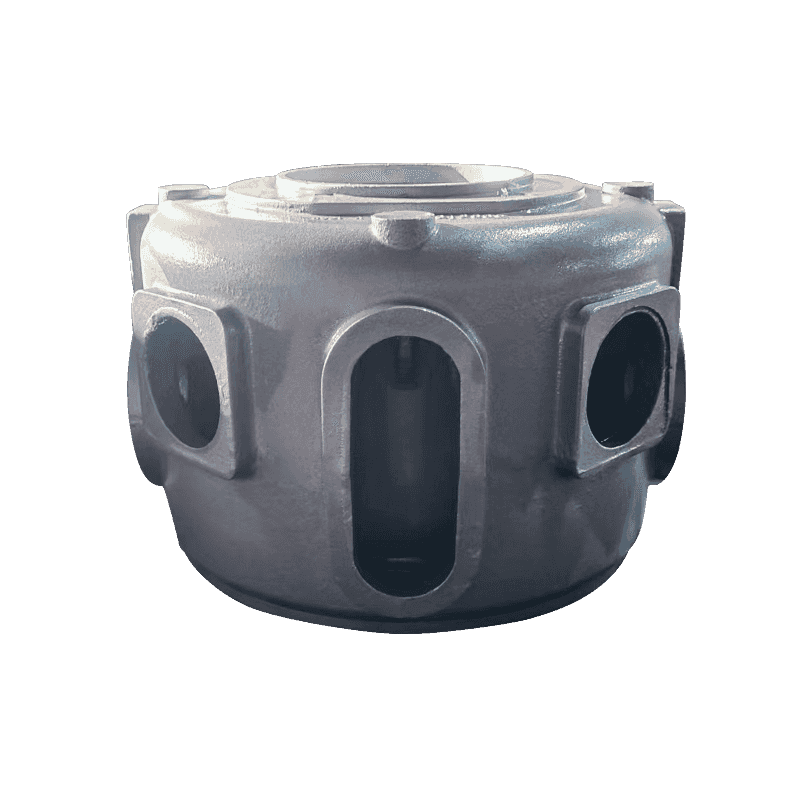
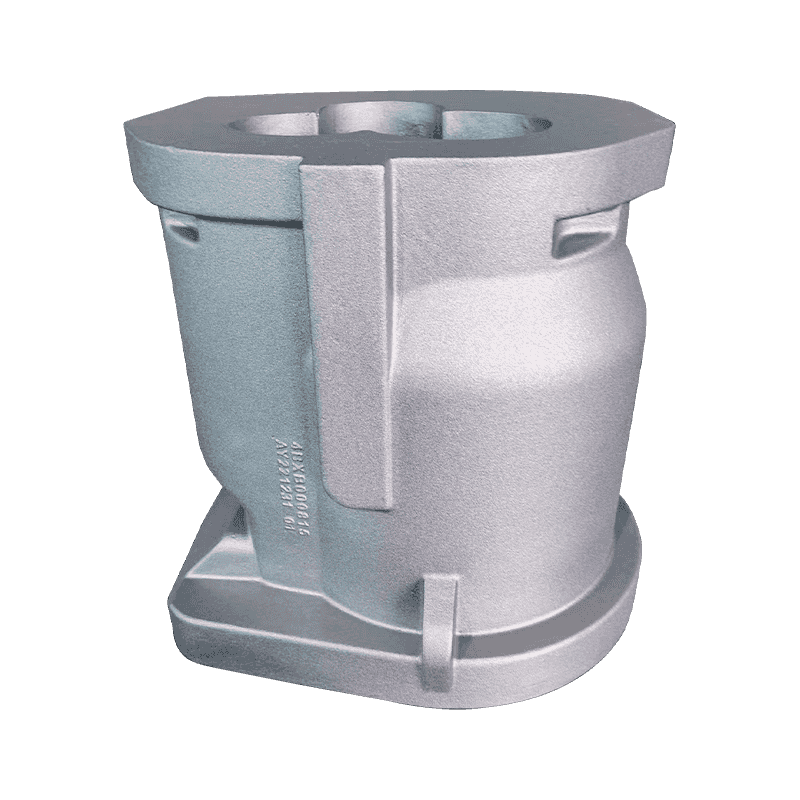
Většina odmítnutí obráběných odlitků z tvárné litiny je geometrická, nikoli kosmetická. Těleso kompresoru spojuje montážní plochu, hlavní vývrt a několik sedel hřídele. Uveďte, že otvor ze surového odlitku a tolerance, na které skutečně pracujete, je vzoru, nikoli stroje.
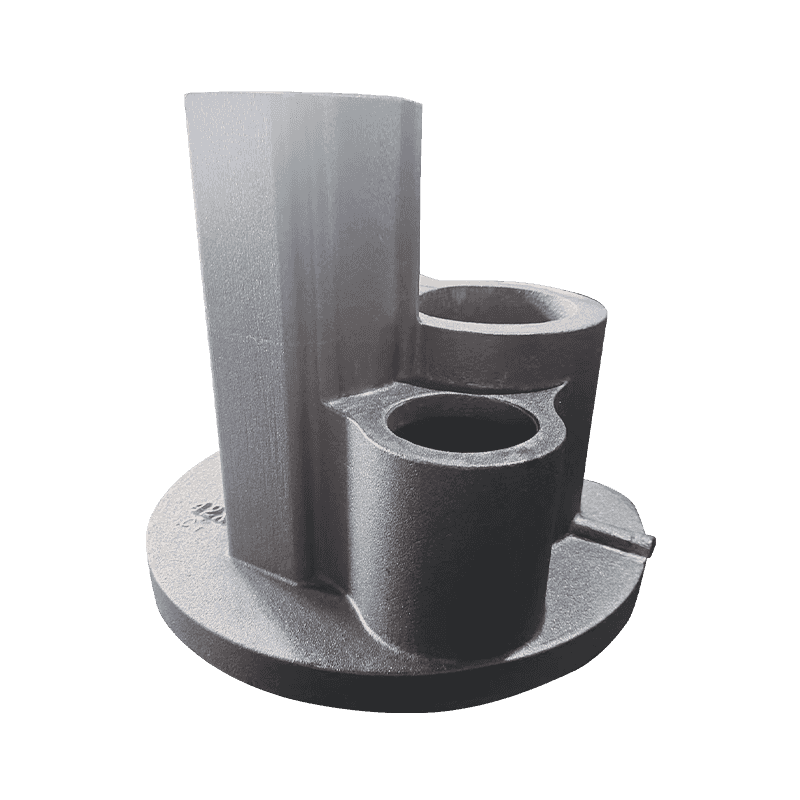
Sekvence, která vydrží, není okouzlující: zdrsněte základní plochy, nechte odlitek usadit, pak dokončete vrtání a obrobte z něj všechna související sedla. Vyšší pevnost tvárné litiny umožňuje konstruktérům ztenčit stěny ve srovnání s šedou litinou, což přispívá ke zvýšení hmotnosti a poškozuje stabilitu, protože tenké pouzdro se při upnutí prohne a po řezu se uvolní.
Přídavek na obrábění je druhá polovina tohoto rozhovoru. Příliš malý přídavek vynucuje mělký třecí průchod; příliš mnoho znamená extra hrubovací operaci a vyšší šanci na otevření pórů.
| Velikost odlitku (maximální rozměr) | Jednotvárný přídavek | Typické díly |
|---|---|---|
| Až 150 mm | 2-3 mm | Kryty, malá pouzdra, opracované podložky |
| 150-500 mm | 3-5 mm | Tělesa čerpadel, ložisková tělesa, tělesa ventilů |
| 500-1500 mm | 5-8 mm | Tělesa kompresorů, základny strojů |
| Přes 1500 mm | 8-12 mm | Sloupce a velké rámy |
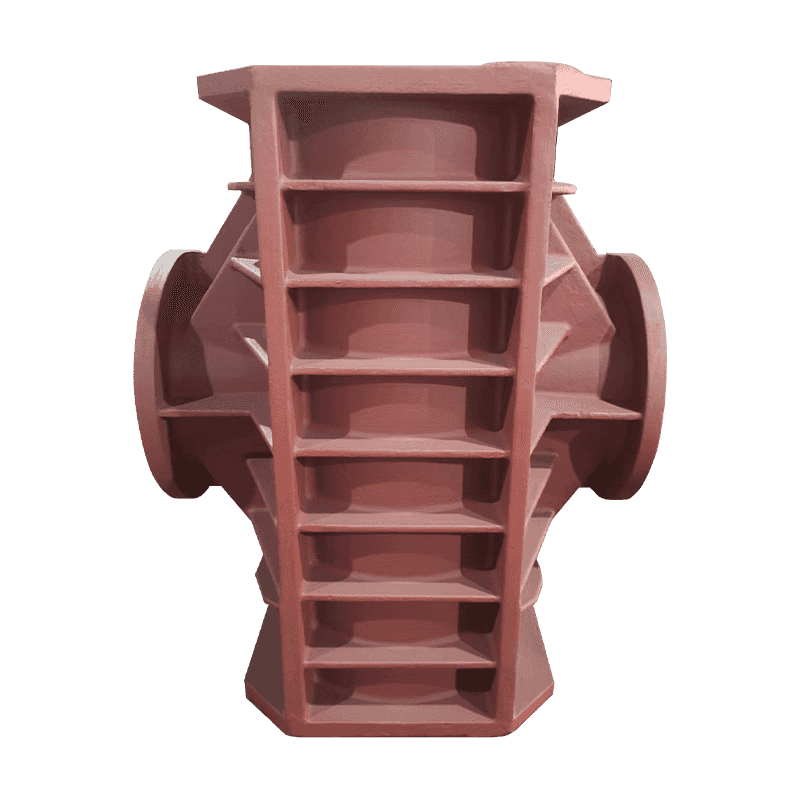
Rámy a sloupce: Vibrace nastavují konečnou úpravu
Výrobci obráběcích strojů volí mezi šedou a tvárnou litinou z důvodů, které se projeví v řezu. Vločkový grafit ze šedé litiny účinně přeměňuje vibrace na teplo, takže postele a skluzavky, které musí zůstat tiché, jsou často šedou litinou. Nodulární grafit sice částečně utlumí, ale přináší vyšší pevnost a tuhost, proto jsou sloupy a konstrukce namáhané ohybem často z tvárné litiny.
Pro strojníka to znamená, že velký odlitek musí být stabilní, než může být přesný. Tepelná rovnováha s dílnou je důležitá stejně jako upínání: sloup nahrubo opracovaný za studena a hotový za tepla se bude pohybovat mezi operacemi. Širší obrázek o tom, jak kvalita odlitku se promítá do přesnosti obrábění stojí za přečtení, než kresba zamrzne.
V praxi: Nejprve opracujte montážní plochu, naznačte z ní sedla kolejnice a podržte dokončovací průchod, dokud se díl nepřestane pohybovat. Při úzkých tolerancích měřte ve dvou různých dnech.
Tělesa čerpadel a ventilů: Tloušťka stěny a cesty netěsností
Tělesa čerpadel a tělesa ventilů jsou tlakové hranice, takže skrytá vada nese vysokou cenu. Pór pohřbený ve zdi je odlitek; stejný pór otevřený vyvrtávací tyčí je vyřazený díl, do kterého již byly investovány hodiny obrábění.
Toto riziko snižují dva návyky. Specifikujte nedestruktivní kontrolu tlakových hranic před obráběním spíše než po obrábění, protože rentgenové nebo ultrazvukové testování na hrubém odlitku stojí mnohem méně než hotový díl s těsnícím povrchem. A do výkresu vložte rovinnost a rovnoběžnost pro čela přírub a děr těsnění, protože obecné tolerance rozměrů zřídka řídí prvek, který skutečně netěsní.
Tvárná litina si zde vydobyla své místo tím, že toleruje vodní ráz, tepelné cykly a tlakové špičky, které by popraskaly křehčí materiál. Důsledek obrábění je jednoduchý: těsnicí plochy a kružnice šroubů si musí po hydrotestování udržet svou geometrii, a to nejen na pracovním stole.
Co vyřídit před prvním řezem
Spolehlivé obrábění odlitků z tvárné litiny je většinou nákupním zvykem spíše než tajemstvím nástroje. Vložte do objednávky tyto body a dílna přestane hádat:
- Třída plus rozsah tvrdosti s uvedeným místem zkoušky.
- Přídavek na obrábění podle rysů, ne jeden plošný údaj.
- Definice počátku a zda je počátek odlitý nebo obrobený.
- Kritéria přijatelnosti pro poréznost na tlakových a těsnicích plochách.
- Ukázka schválení, která obsahuje mapu tvrdosti z řezu.
Výplata: když je řízeno šíření tvrdosti a jsou dohodnuty referenční hodnoty, stroje z tvárné litiny předvídatelnými rychlostmi s předvídatelnou životností nástroje. Proměnná, která zůstane, je ta, kterou jste se rozhodli nechat otevřenou.
Haian Aoyu Machinery Manufacturing vyrábí odlitky z tvárné a šedé litiny pro výrobce kompresorů, čerpadel, ventilů a obráběcích strojů, s roční kapacitou odlévání zhruba 20 000 tun a exportními zkušenostmi po Evropě, Japonsku a Severní Americe; můžete zkontrolovat plný rozsah castingu za tyto díly, než umístíte výkres na stůl dodavatele.