EN
Kliková skříň kompresoru prochází vstupní kontrolou při 205 HB, pohodlně uvnitř rozsahu na výkresu. O tři týdny později identický díl z příštího licího stroje s různými třískami opotřebovává nástroje dvakrát rychleji a odchází z přípravku s deformovaným otvorem ložiska. Chemie se nezměnila, nákres stále volá po normalizovaném stavu a údaj o tvrdosti se liší jen o několik bodů. Co se změnilo, bylo chlazení: druhá várka se po vytřepání ochladila rychleji, takže větší část její matrice skončila jako perlit.
To je celý argument pro zacházení s tepelným zpracováním spíše jako se specifikací materiálu než jako s konečným krokem. Chemie nastavuje strop do tvárné litiny; matrice rozhoduje o tom, co skutečně dostanete. Následuje popis toho, co každé běžné ošetření dělá s matricí, která úprava vyhovuje které části a jak napsat požadavek, který může slévárna měřit a certifikovat.
Co tepelné zpracování mění a co nemůže změnit
Tvárná litina je tvárná, protože její grafit byl před odléváním ošetřen hořčíkem nebo vzácnou zeminou, takže ztuhla spíše jako hrudky než vločky. Uzlíky otupují špičku trhliny, kterou by vločka zostřila, a tato geometrie přežije každé běžné tepelné zpracování. Přehřátí nad cca 1000 °C jej začíná poškozovat, což je jeden z důvodů, proč nejsou ošetřovací okénka otevřená.
Tepelné zpracování kontroluje matrici, kov mezi noduly. Čtyři podmínky pokrývají téměř veškerou komerční práci:
- Ferit: měkký, obrobitelný, vysoká tažnost a matrice plně žíhaných jakostí.
- Perlit: lamelární karbid a ferit, pevnější a tvrdší se sníženou tažností.
- Temperovaný martenzit: vyrábí se kalením a popouštěním, nejtvrdší běžná podmínka.
- Ausferit: jehličkovitý ferit se zbytkovým austenitem, vyrobený ausferitem a základem tříd ADI.
Druhou prací je odbourávání stresu. Odlitek se ve formě nerovnoměrně ochlazuje a vytřásání, broušení a hrubé obrábění zadržují větší napětí. Součást se udržuje při teplotě 550–650 °C a pomalu se ochlazuje, aniž by se její matrice vůbec změnila, což je pro velkou základnu stroje důležitější než jakékoli zvýšení pevnosti v tahu.
Pět ošetření a materiál, který každý vyrábí
Léčba je obvykle specifikována názvem, ale název je zkratkou pro matici a rozsah vlastností. Níže uvedené rozsahy jsou reálné pro standardní třídy při běžných velikostech sekcí.
| Léčba | Matrix | Pevnost v tahu | Tvrdost | Prodloužení | Typické díly |
|---|---|---|---|---|---|
| Úleva od stresu | Beze změny | Jako obsazení | Jako obsazení | Jako obsazení | Základy strojů, sloupy, těžké rámy |
| Úplné žíhání | Ferit plus noduly | 400–500 MPa | 130–180 HB | 12–18 % | Tělesa čerpadel, tělesa, kryty |
| Normalizovat | Perlit, často 70 % nebo více | 650–750 MPa | 230–270 HB | 3–6 % | Klikové skříně, sedla ložisek, sedla rotorů |
| Uhasit a temperovat | Temperovaný martenzit | 800–1000 MPa | 250–330 HB | 2–5 % | Opotřebitelné díly, ozubená kola, kladičky vaček |
| Austemper | Ausferitský | 800–1400 MPa | 270–400 HB | 1–10 % | Díly s vysokým opotřebením a vysokou únavou |
Vedle toho stolu patří dvě upozornění. Rychlost ochlazování se řídí tloušťkou sekce, takže stejné teplo železa může dokončit feritický povrch ve 100 mm stěně a perlitický povrch v 12 mm žebru. A převody tvrdosti na tah platí pouze tehdy, když je matrice stejnoměrná; ve smíšeném odlitku z feritu a perlitu může 200 HB popsat dva zcela odlišné materiály.
Přiřazení léčby k dílu
Známky na výkresech se často dědí ze starších projektů. Vyplatí se porovnat ošetření s tím, co díl skutečně dělá v provozu.
Základny a sloupy obráběcích strojů
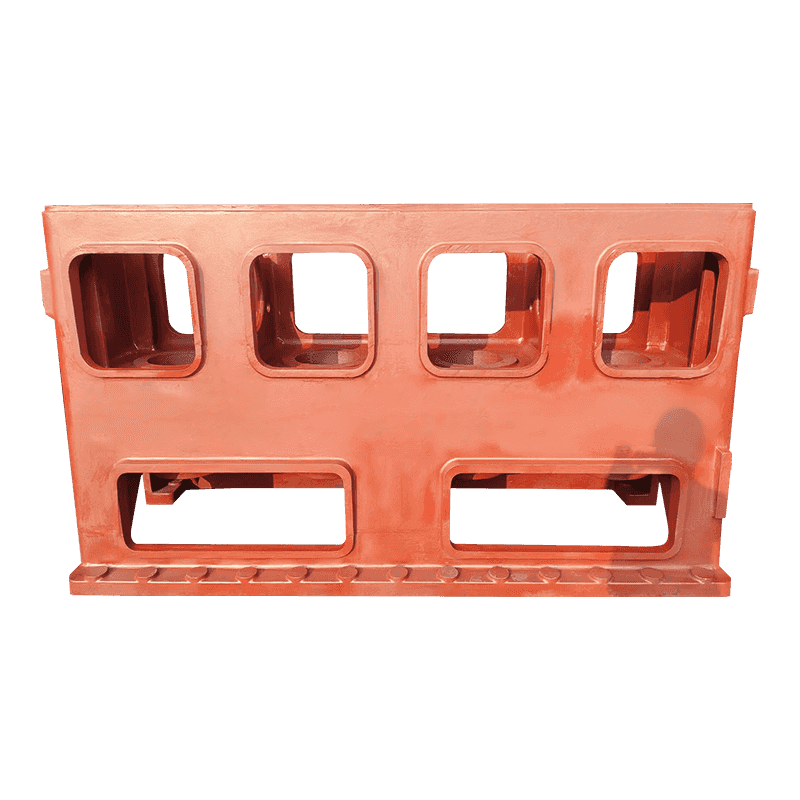
Jedná se o strukturu, nikoli o otěrové povrchy, takže vlastností, která je důležitá, je rozměrová stabilita po obrábění spíše než pevnostní třída. Těžké základny jsou běžně odlehčeny dvakrát, jednou po vytřepání a znovu po hrubém obrábění. Vynechání druhého reliéfu je častým důvodem, proč stroj drží geometrii měsíc a poté se driftuje. Opotřebení povrchu je samostatnou otázkou a tam, kde kluzné vedení nese zatížení, tepelné zpracování odlitků obráběcích strojů může zvýšit tvrdost povrchu, aniž by se změnila objemová třída.
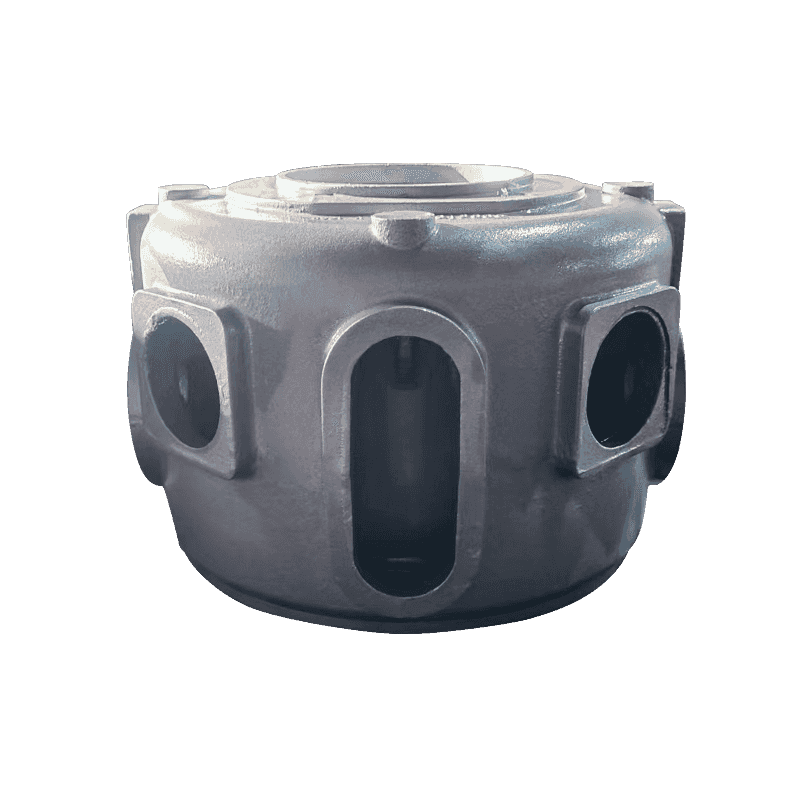
Skříně kompresorů, klikové skříně a sedla ložisek
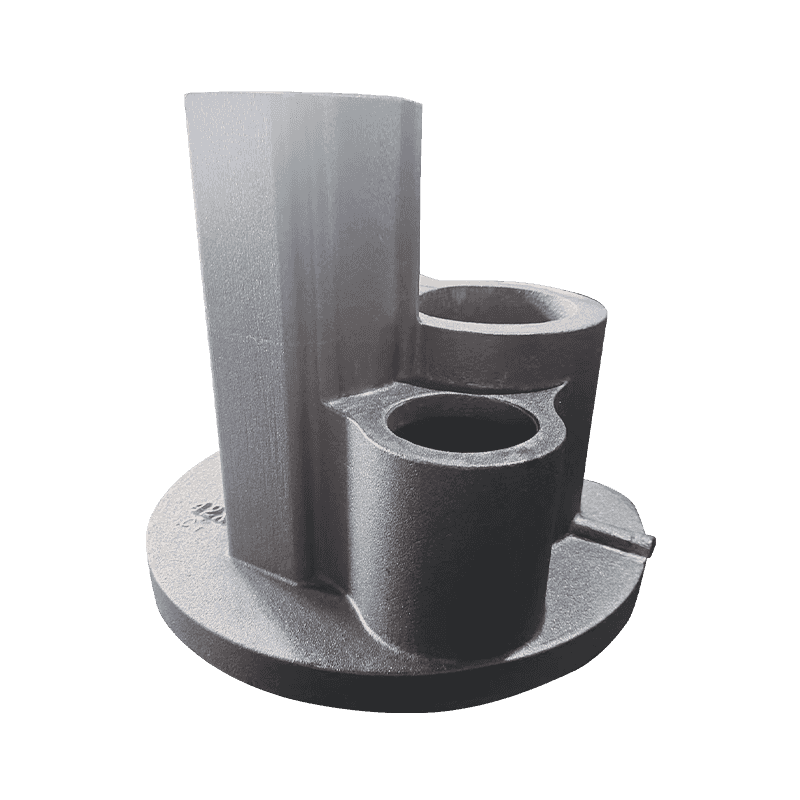
Části kompresoru sedí v jiném režimu. Kliková skříň nese vibrace a sedlo ložiska nese rotační zatížení, takže pevnost a odolnost proti opotřebení záleží více než na stabilitě, a obvyklou volbou je normalizace nebo kalení a temperování. Napříč sortiment odlitků kompresorů například klikové skříně a ložisková sedla jsou obecně uváděny v tepelně zpracovaném stavu spíše než jako odlévané.
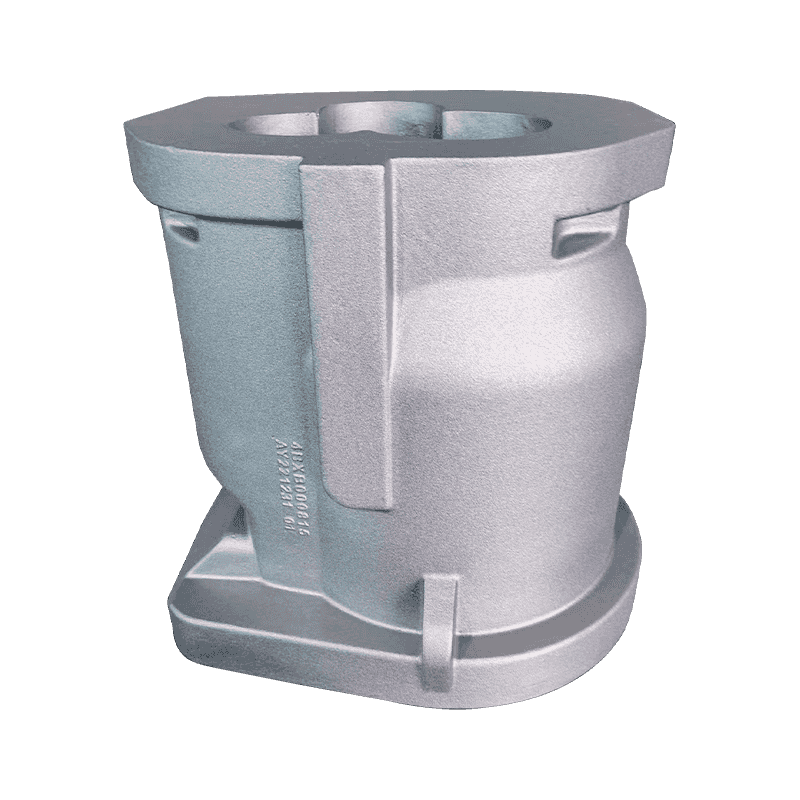
Tělesa čerpadel a ventilů
Tělesa čerpadel a tělesa ventilů jsou tlakové hranice. Potřebují tlakovou těsnost, obrobitelné těsnicí plochy a dostatečné prodloužení, aby přežily manipulaci a hydrostatické zkoušky, proto je zde žíhaný feritický stav běžný. Tvrdost není cílem; měkká, stejnoměrná matrice obrábí rychleji a těsní předvídatelněji.
Sepsání požadavku, který lze certifikovat
Poznámka k výkresu, která říká, že tepelně zpracováno nebo kaleno, nelze ověřit a nebude uváděno konzistentně. Šest položek promění léčbu ve specifikaci.
- Třída a norma, jako je EN-GJS-500-7 podle EN 1563 nebo 80-55-06 podle ASTM A536, spolu s úpravou, která ji vytváří.
- Pásmo tvrdosti s místem měření, vyjádřené jako rozsah, nikoli jako jeden cíl.
- Typ a polohu zkušebního kupónu, například blok kýlu nebo blok Y odlitý odděleně od součásti.
- Limity mikrostruktury: procento nodularity, velikost grafitu a přijatelná frakce feritu nebo perlitu.
- Požadavek na odlehčení pnutí všude tam, kde bude součást obráběna v úzkých tolerancích.
- Stav dodávky: litý, otryskaný, zbavený pnutí, hrubě opracovaný nebo hotový.
Režimy poruch, které stojí za to navrhnout
Většina problémů tepelného zpracování jsou problémy s geometrií a sekcemi dlouho předtím, než se stanou problémy pece.
- Uhaste praskliny v ostrých vnitřních rozích a náhlé změny průřezu, redukované velkorysými zaobleními a poloměry.
- Zkreslení při kalení, nejhorší u dlouhých, tenkých nebo asymetrických dílů.
- Měkká místa způsobená segregací nebo mikrostažením, která nerovnoměrně reagují na tvrdnutí.
- Oduhličené nebo okuje ovlivněné povrchy po žíhání v nekontrolované atmosféře, které se později projeví jako variace obrábění.
- Over-austenit, který vyměňuje sílu za zadržený austenit, který se může transformovat pod zatížením.
Než uvolníte objednávku
Tyto otázky rozhodují o tom, zda se první článek shoduje s desátým.
- Který standard a stupeň se objeví na certifikátu?
- Kde se měří tvrdost a na kolika odlitcích na šarži?
- Odesílá se testovací kupón samostatně a říká to certifikát?
- Jaké zkreslení je po léčbě přijatelné?
- Uvolní dodavatel po hrubém obrábění opět stres?
- Jaké procesní okno se používá a jak se zaznamenává pro sledovatelnost?
Tepelné zpracování není dokončovací operace přišroubovaná k odlitku; je to krok, který mění lití na materiál. Rozhodněte o matrici na základě toho, co díl dělá, napište požadavek v termínech, které může laboratoř změřit, a zacházejte s certifikátem jako s důkazem o kuponu spíše než s příslibem o odlitku. Dodavatelé, kteří kontrolují časy vytřesení a chlazení, mají tendenci na tyto otázky bez váhání odpovídat, protože tam ve skutečnosti začíná většina variací v tepelně zpracovaných odlitcích z tvárné litiny.