EN
Tvrdá pravda o karbidech v odlitcích z tvárné litiny
Čtyři díry do výrobní série, vrták začne kouřit. Materiálový certifikát uvádí tvárnou litinu, jakost 80-55-06. Namátková kontrola tvrdosti poblíž průchodu s jádrem ukazuje 312 HBW, daleko nad spec. Čipy jsou krátké, drsné a šedé místo čistých kadeří. Díl je rozměrově vyhovující, ale při zatížení bude obtížně obrobitelný a riskantní. Příčinou jsou téměř jistě karbidy.
Karbidy v odlitcích z tvárné litiny se při vstupní kontrole objevují jen zřídka. Skrývají se za přijatelnou průměrnou tvrdostí a čistým povrchem. Zviditelní se, když se nástroje během několika minut opotřebují, roztrhnou závity nebo selže tlaková zkouška. Pochopení toho, co je vytváří a jak je slévárny udržují mimo, je nejpřímější způsob, jak se vyhnout placení za stejný problém dvakrát: jednou za odlévání, jednou za obrábění a záruku.
Praktický rozdíl mezi spolehlivým litím z tvárné litiny a problematickým litím obvykle není průměrná tvrdost. Je to absence tvrdých, křehkých fází přesně v těch zónách, které je třeba opracovat a zatížit.
Co jsou karbidy a proč se objevují
Ve správně ztuhlém tvárná litina struktura se uhlík vysráží jako kuličkový grafit při eutektickém tuhnutí. Tyto grafitové uzlíky dodávají železu jeho tažnost, tlumicí schopnost a obrobitelnost. Transformace závisí na čase a podmínkách nukleace.
Když je rychlost lokálního ochlazování příliš vysoká nebo když se složení taveniny vzdaluje od zóny stabilní vůči grafitu, uhlík se spojuje přímo se železem a vytváří cementit (Fe3C). Pokud cementit tvoří propojenou síť, nazývá se struktura ledeburitický karbid. Je to stejná fáze, která dává bílé železe jeho tvrdost, ale u tvárné litiny je to vada, nikoli konstrukční prvek.
Výzkum tuhnutí na nodulárním železe ukazuje na stejné spouštěče:
- Rychlé chlazení v tenkých částech. Stěny válců, žebra čerpadla a vodicí hrany tuhnou rychleji než těžké nálitky, takže grafitu zbývá jen málo času na růst.
- Nízký uhlíkový ekvivalent. Hodnota CE pod asi 4,3 tlačí tuhnutí směrem k tvorbě karbidu.
- Karbid-stabilizační prvky. Chrom, mangan, molybden, vanad a bor podporují cementit i na středních úrovních, který se často dostává přes nemonitorovaný ocelový šrot.
- Vyblednutí očkování. Inokulace poskytuje nukleačním místům potřeby grafitu. Příliš málo očkovací látky nebo příliš dlouhá prodleva před naléváním opustí taveninu bez těchto míst.
- Lokalizované tepelné podmínky. Poslední mrazicí zóny odlitku jsou místa, kde se koncentrují masivní karbidy.
"Karbidy jsou pamětí odlitku na jeho vlastní historii chlazení. Otázkou je, zda si tuto paměť přečtete před obráběním nebo po selhání."
Info. Karbidy nejsou automaticky příčinou odmítnutí. Některé průmyslové specifikace tolerují až 3 procenta karbidu podle plochy v definovaných nefunkčních zónách. Otázkou je, zda je tolerance zdokumentována a odsouhlasena, nebo zda je objevena náhodou.
Co dělají karbidy s obráběním a životností
První pravidlo problémů s karbidem: jsou lokální. Jediný studený bod v jedné dutině formy může vytvořit karbidovou zónu, zatímco zbytek odlitku je v pořádku. Průměrné vzorky v tahu mohou projít a odlitek může stále zničit frézu nebo prasknout v provozu.
Obrábění je obvykle tam, kde se problém objeví jako první. Cementit je mnohem tvrdší než perlitická nebo feritická matrice, takže řezný nástroj procházející karbidovou zónou je vystaven tvrdým nárazům. Životnost nástroje klesá, kontrola rozměrů se stává nestabilní a trhá povrch. Při vrtání je rozdíl mezi dobrou a špatnou dávkou viditelný v prvních několika dírách.
Na straně výkonu karbidy odstraňují schopnost materiálu plasticky se deformovat. Odlitek s výraznou karbidovou sítí se chová jako bílé železo: tvrdší, ale křehký. Tažnost může klesnout pod 3 procenta, energie nárazu prudce klesá a díl se stává citlivým na zářezy a koncentraci napětí. To je důležité pro tělesa čerpadel pod tlakem, skříně kompresorů pod tepelným cyklem a konstrukce obráběcích strojů, které musí držet zarovnání.
| Majetek | Normální tvárná litina | S tvrdokovovou sítí |
|---|---|---|
| Tvrdost (HBW) | 170–250 | 300 - 500 lokalizovaných |
| Prodloužení (%) | 6-18 | Níže 3 |
| Rázová houževnatost (J) | 8-25 | Pod 5 |
| Obrobitelnost | Dobré se standardním nářadím | Chudý; rychlé opotřebení a vylamování |
| Chování při selhání | Tažná deformace s viditelným varováním | Křehký lom bez výrazného varování |
Nebezpečí. V součásti obsahující tlak působí karbidová zóna na vnitřním rohu jako spouštěč trhlin. Když je aplikován tlak, tvrdá zóna se nemůže vyrovnat s napětím a porucha se změní z netěsnosti před prasknutím na náhlé prasknutí.
Procesní kontroly, které udržují karbidy mimo
Kontrola karbidu závisí na čtyřech proměnných: chemii, inokulaci, rychlosti chlazení a tepelném zpracování. Nejsilnější slévárny řídí všechny čtyři jako jeden systém, ne jako samostatné kontrolní body.
Chemie a uhlíkový ekvivalent
U tvárné litiny pro všeobecné strojírenství se uhlíkový ekvivalent obvykle udržuje mezi 4,3 a 4,6 procenty, křemík mezi 2,2 a 2,8 procenty. Spodní mez je kritická: pod eutektickým CE se tavenina stává náchylnější k precipitaci karbidů bez ohledu na kvalitu očkování.
Pozdní a spolehlivé očkování
Inokulace přidává nukleační místa pro grafit. Pozdní naočkování, prováděné v licím proudu nebo při přenosu z pánve, poskytuje nejvyšší počet jader, když kov vstupuje do formy. Interval mezi inokulací a naléváním je důležitý stejně jako množství očkovací látky; vybledlé očkování je hlavní příčinou nekonzistence mezi jednotlivými šaržemi.
Rychlost chlazení a konstrukce sekce
Návrhář odlévání a slévárna by měli před vyříznutím vzoru zkontrolovat tenké řezy, ostré přechody a průchody s jádrem. Tenkostěnné komponenty kompresoru jsou klasickým příkladem: chladicí kanály, úzké stěny a závitové zóny vytvářejí více míst s vysokou místní rychlostí chlazení. Slévárny, které pravidelně vyrábějí takové díly, přizpůsobují podmínky vtoků, teploty lití a formy tak, aby zůstaly v rozmezí grafitové stability.
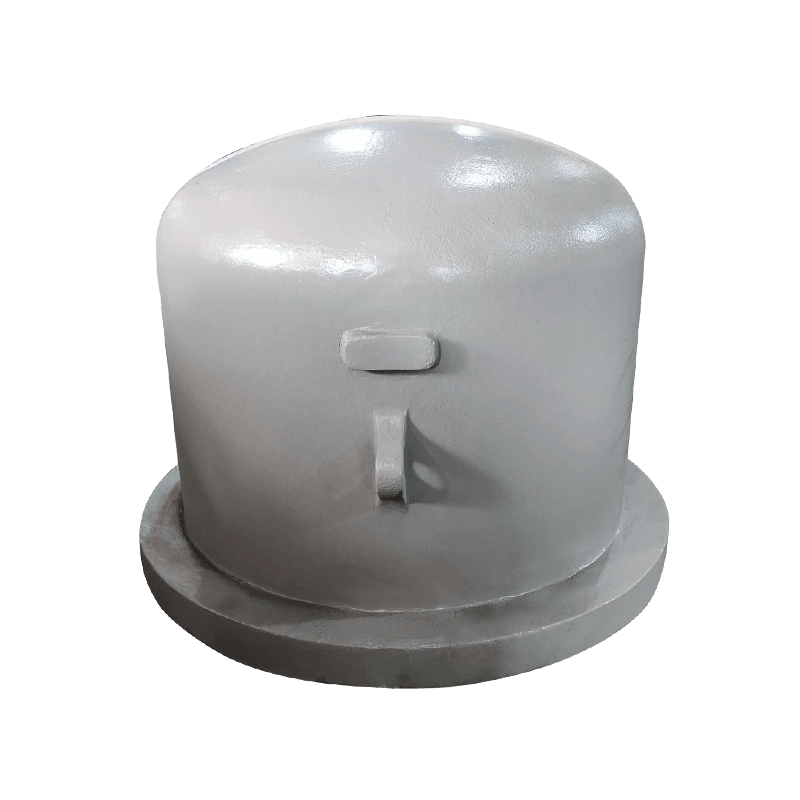
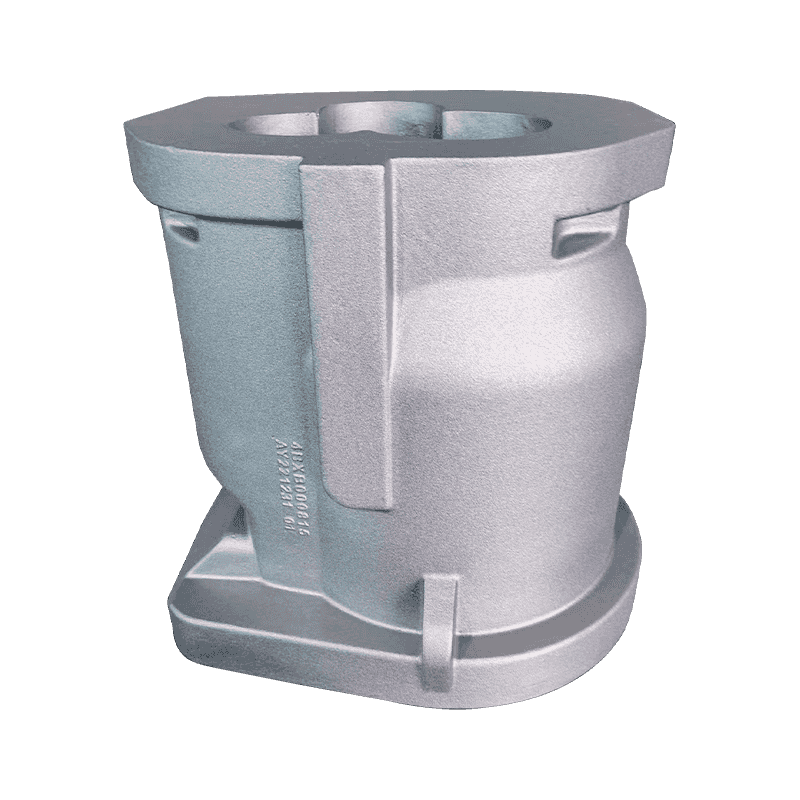
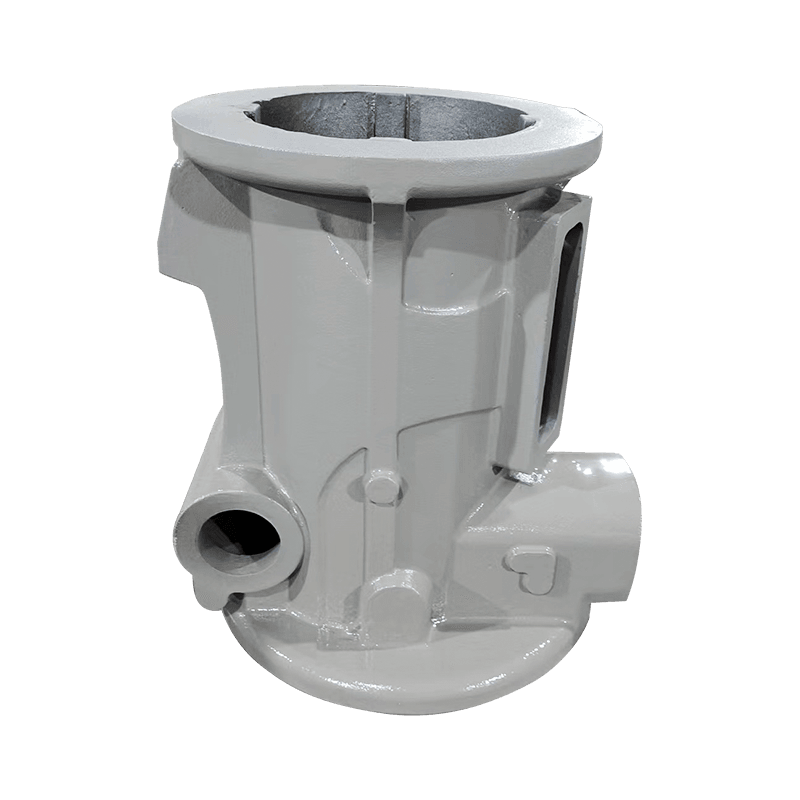
 Kompresorový válec HT250 s litím do písku Tento tlakový válec se opírá o vysokopevnostní litinu HT250 a litou pryskyřici. Jeho tenké stěny a chladicí kanály vytvářejí zóny náchylné ke karbidům, takže zde diskutovaná rizika přechodových oblastí jsou přímo relevantní. Zobrazit produkt →
Když se tenký průřez připojí k těžkému, doba tuhnutí se náhle změní a tato přechodová zóna je místo, kde se karbidy preferují. Kontroly vzorů, přechodové poloměry a řízené chlazení formy se problému vyhnou, místo aby jej později napravily.
Tepelné zpracování jako nápravný krok
Pokud již karbidy vznikly, feritizační žíhání je rozpustí. Udržení odlitků při teplotě asi 900 stupňů Celsia po dobu jedné až tří hodin a následné pomalé ochlazování umožňuje rozklad cementitu a vysrážení uhlíku jako grafitu. Tepelné zpracování odlitků obráběcích strojů se řídí stejnou logikou: uvést matrici na stanovenou tvrdost a odstranit nestabilní fáze. Tepelné zpracování stojí čas a energii, takže slévárny s ním zacházejí jako s nápravným krokem, nikoli s náhradou za řízení procesu.
Odlitky z obráběcích strojů jsou se svými těžkými částmi a dlouhými časy chlazení méně vystaveny působení tenkostěnných karbidů, ale stále potřebují definovaný cyklus žíhání, aby se dosáhlo stabilní, jednotné struktury.
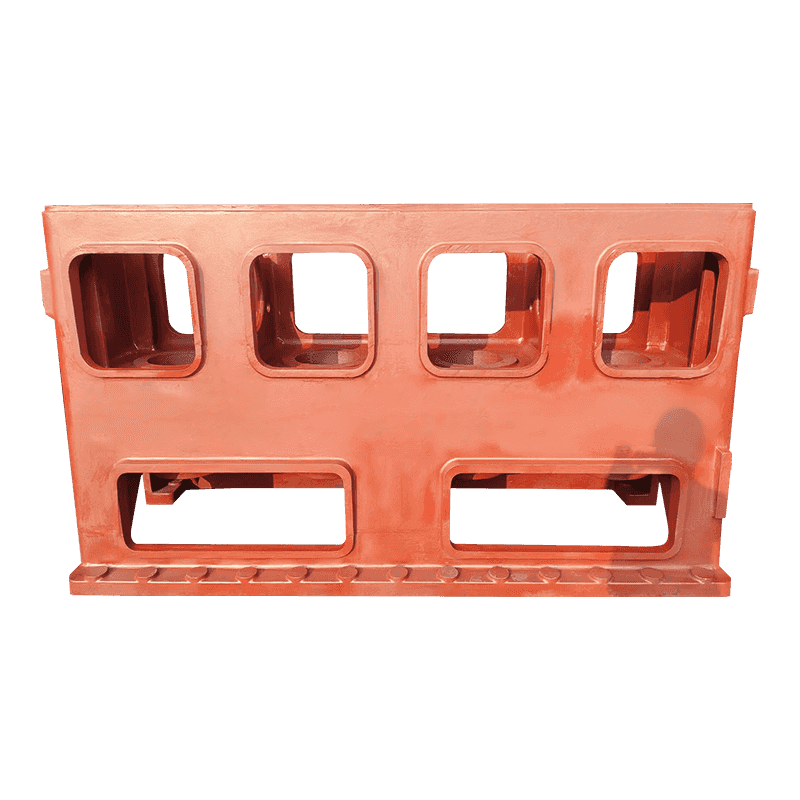
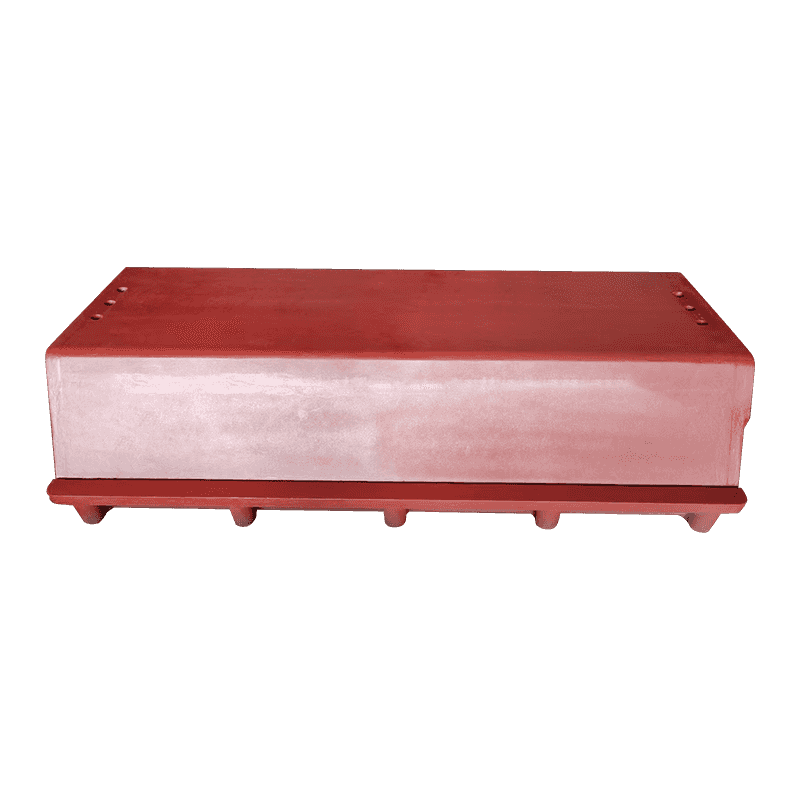
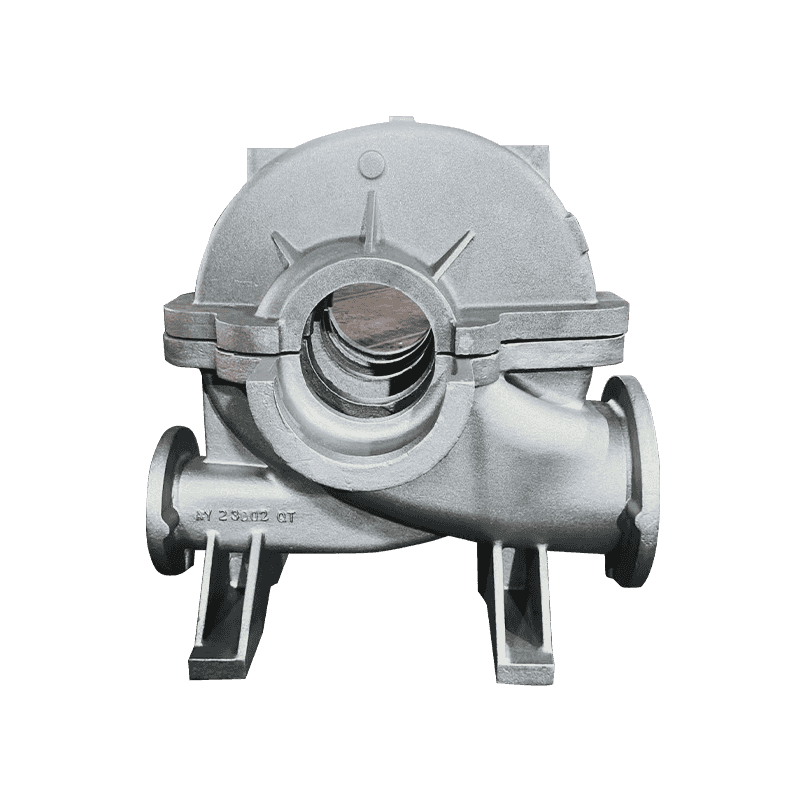
 Stabilní základna stroje pro podpěru obráběcího stroje Tato základna slouží jako konstrukční základ obráběcího stroje a poskytuje tuhost a odolnost proti vibracím. Okolní text zdůrazňuje, že odlitky s těžkým průřezem stále potřebují definovaný cyklus žíhání pro konzistentní, jednotnou strukturu. Zobrazit produkt →
Úspěch. Slévárna s přísnými chemickými limity, pozdním očkováním a definovaným žíhacím cyklem může vyrábět tvárnou litinu, která se obrábí identicky od šarže k šarži. Tato konzistence má větší hodnotu než úspory z levnějšího mixu nábojů.
Co si ověřit před zadáním objednávky
Karbidy jsou výsledkem procesu, nikoli náhodnou událostí. Několik cílených otázek odděluje slévárnu, která řídí svůj proces, od té, která doufá v to nejlepší. Tyto kontroly zaberou málo času a zabraňují překvapení problémů s tvrdokovem po zahájení obrábění.
- Projděte si celý chemický certifikát. Většina certifikátů uvádí uhlík a křemík. Zeptejte se navíc na limity pro chrom, mangan, molybden a vanad. Dodavatel, který je nehlásí, je nemusí sledovat.
- Zeptejte se, jak se provádí očkování. Inokulace proudem nebo naběračkou v poslední fázi je silným signálem, že se nukleace bere vážně.
- Definujte matrici a tepelné zpracování. Uveďte, zda jsou odlitky dodávány jako odlitky, normalizované nebo žíhané a jaká mikrostruktura se očekává v kritických zónách.
- Vyžádejte si mapu tvrdosti u prvního článku. Zkontrolujte tvrdost na tenkých úsecích a v blízkosti obrobených otvorů, nejen na samostatně odlité zkušební tyči. Rozdíl mezi tvrdostí zkušební tyče a místní tvrdostí je místo, kde se skrývají karbidy.
- Zapište přijatelnost tvrdokovu pro každou zónu. Pokud výkres nemůže tolerovat karbidy v určité oblasti, řekněte to. Pokud jsou jinde přijatelné malé množství, řekněte to také.
Typickým případem, kdy se tato konverzace vyplatí, jsou odlitky čerpadel a ventilů. Těleso čerpadla musí být tlakově těsné, obrobené na několika stranách a spolehlivé při proměnlivé teplotě. Diskuse o karbidech se rychle přesouvá od „jsou jakékoli povoleny“ k „kde přesně jsou povoleny“.
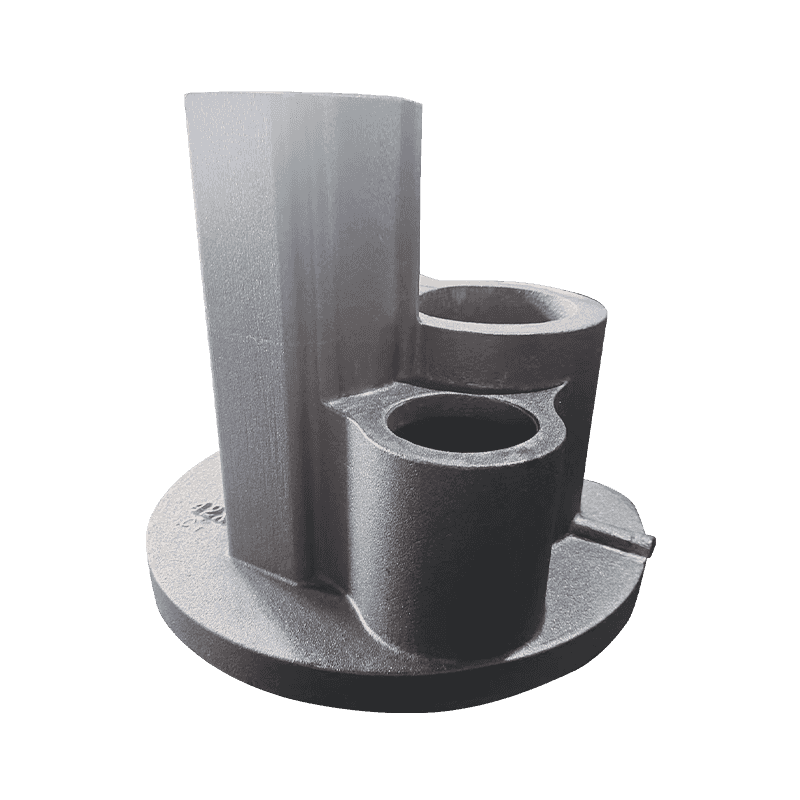
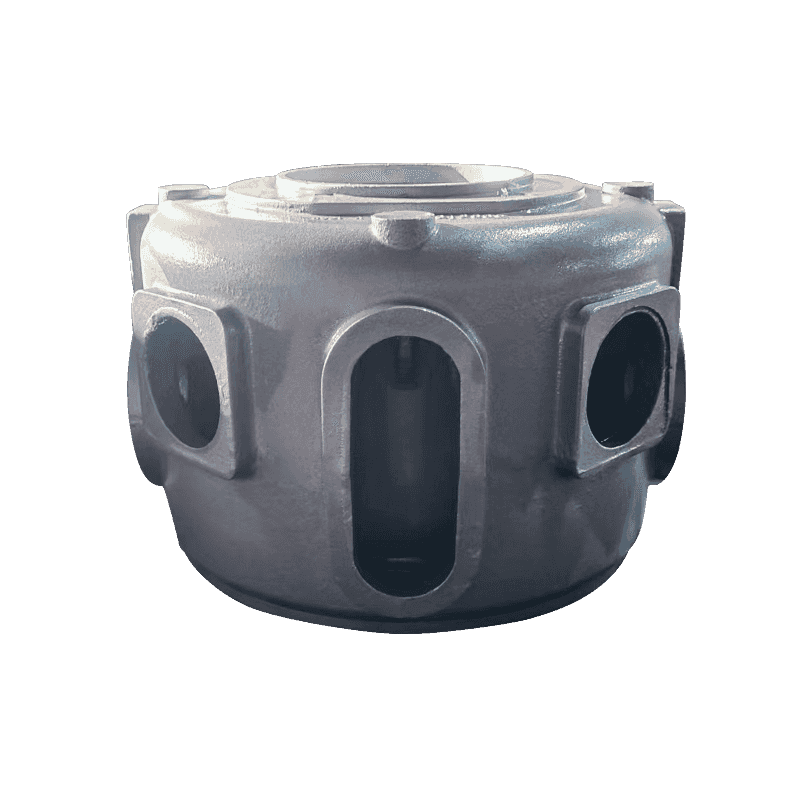
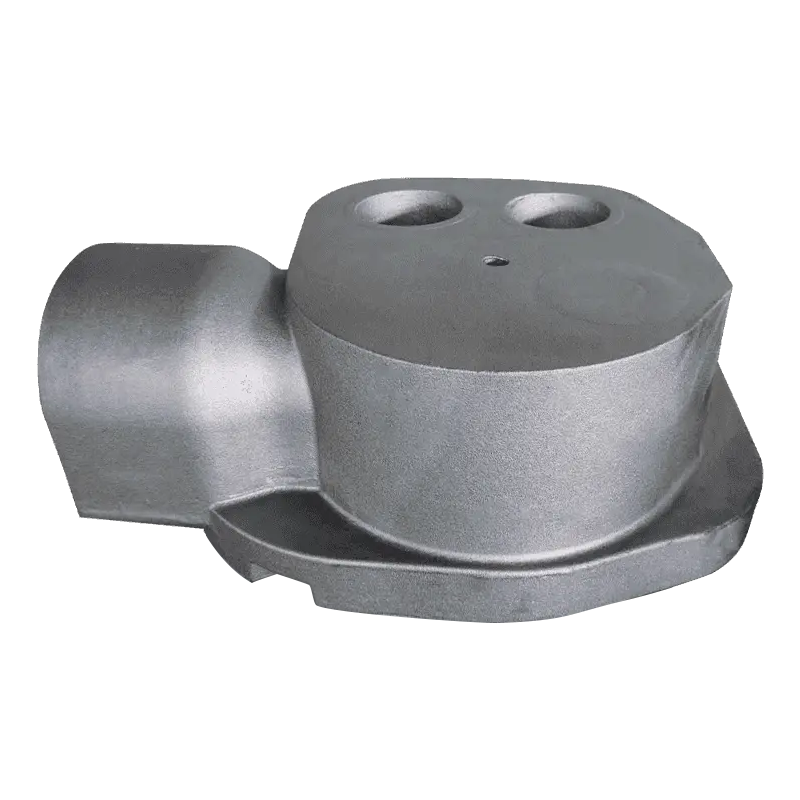
 Odlitek tělesa čerpadla s tlakotěsnou konstrukcí Toto čerpadlo a těleso ventilu řídí tok tekutiny a podporuje ventil integrovanými kanály. Jeho vícenásobně obrobené plochy a požadavky na tlakovou těsnost jsou v souladu s diskusí o umístění tvrdokovu, což z něj činí klíčovou položku ke kontrole. Zobrazit produkt →
Před vyžádáním cenových nabídek zkontrolujte stávající portfolio dodavatele. Slévárna, která již vyrábí podobnou geometrii, má měřitelnou výhodu; můžete zkontrolovat sortiment a posoudit, zda se odlitky ve výrobě shodují s díly, které potřebujete.
Varování. Nabídka znatelně nižší, než je průměr trhu, si zaslouží další otázky, ne méně. Rozdíl mezi řízenou vsázkou a levnou vsázkou je často viditelný v množství prvků stabilizujících karbidy vstupujících do taveniny.
The Takeaway: Carbides can be Managed, but only if you ask
Tvorba karbidů v odlitcích z tvárné litiny je předvídatelná. Vyplývá to z místní rychlosti ochlazování, složení a podmínek nukleace a může být řízeno záměrným návrhem procesu. Náklady na prevenci jsou skromné: disciplinované limity chemie, včasné očkování a krok tepelného ošetření tam, kde je to potřeba. Náklady na pozdní objevení karbidů jsou vysoké: sešrotované obrábění, neúspěšné tlakové zkoušky, prostoje stroje a sporné dodávky.
Nejlepší čas pro práci s karbidy je před vyříznutím vzoru a podepsáním objednávky. Druhý nejlepší čas je nyní, kdy stále kontrolujete specifikace, plán ověřování a konverzaci s vaším dodavatelem.